Opeenvolgende bewerking
Het gereedschap betreedt een blind gat dat eerder is voorzien van schroefdraad door een voorsnijd- of middensnijdtap.


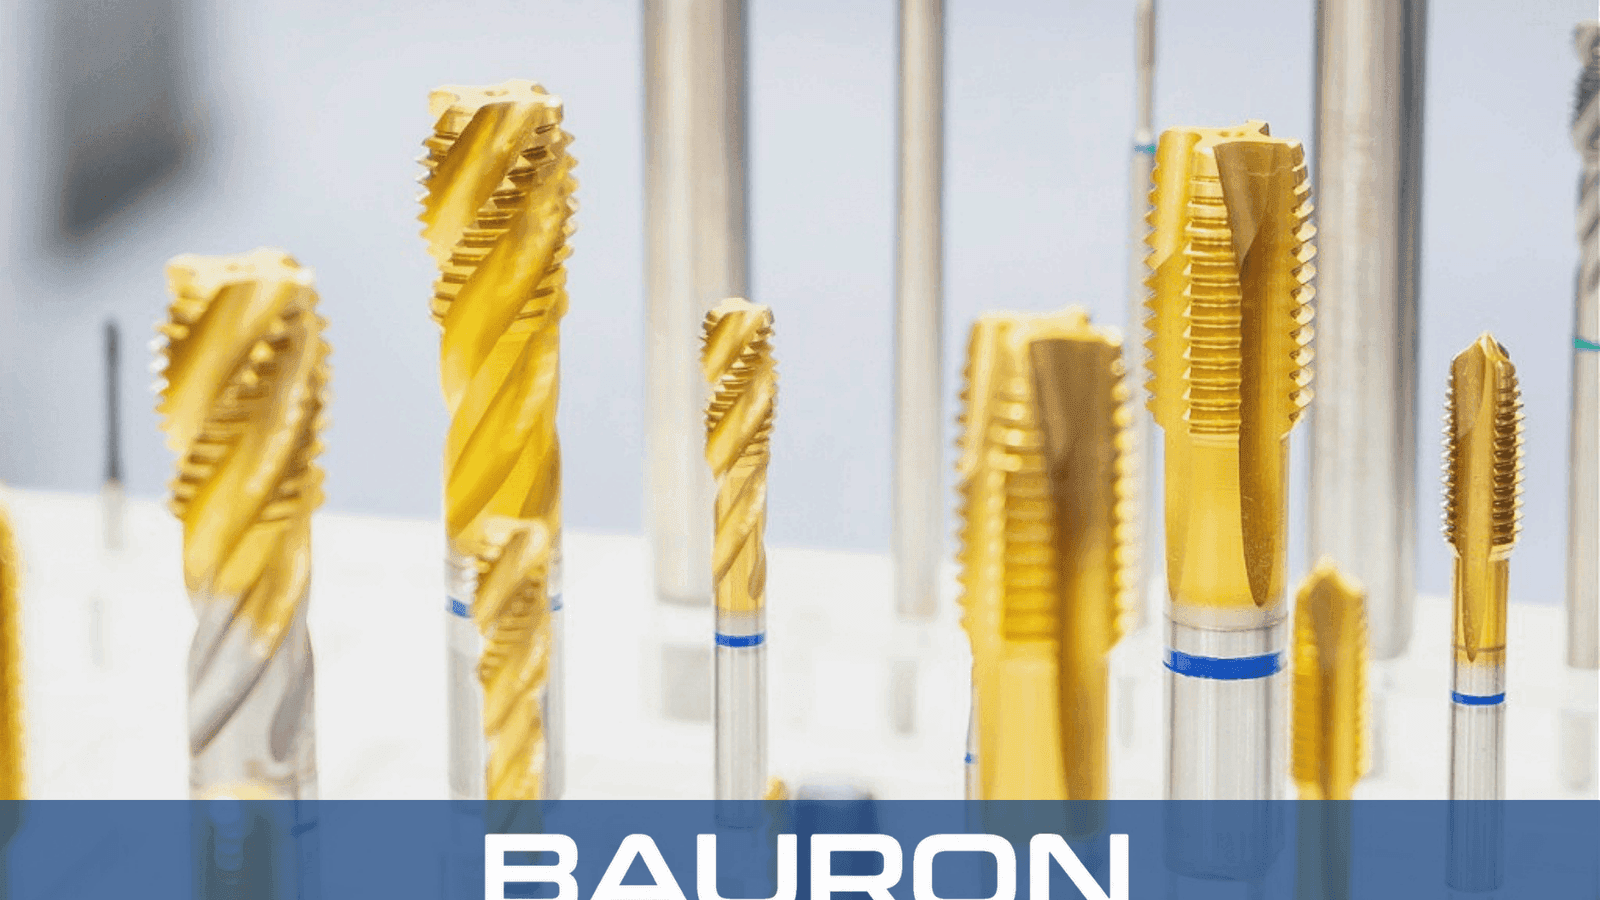
Nasnijdtappen zijn afwerkgereedschappen voor inwendige schroefdraad. Hun korte aansnijding, doorgaans 1 tot 2 draden, volgt een draad die is gestart door een voorsnijd- of middensnijdtap en verlengt het volledige draadprofiel dichter bij de bodem van een blinde holte.
Het gereedschap betreedt een blind gat dat eerder is voorzien van schroefdraad door een voorsnijd- of middensnijdtap.
De korte aansnijding grijpt het resterende onbewerkte materiaal dicht bij de basis van de holte aan.
Volledig gevormde tanden achter de aansnijding vormen draadkammen en -dalen dicht bij de beschikbare gatdiepte.
De gekozen spaangroefgeometrie biedt ruimte voor het beheren van resterende spanen in de blinde holte.

De korte aansnijding laat minder onvolledige draad achter bij de bodem van het blinde gat dan middensnijd- of voorsnijdtappen.
Eén tot twee aansnijdingsdraden maken het mogelijk dicht bij de beschikbare holtediepte te snijden.
Geslepen snijgeometrie ondersteunt schone inwendige schroefdraad wanneer deze is afgestemd op de vereiste passing en het proces.
De kern biedt torsionele stijfheid, maar dieptecontrole blijft noodzakelijk om contact met de gatbodem te voorkomen.
Nasnijdtappen kunnen worden gecombineerd met bijpassende voorsnijd- en middensnijdtappen in een volledige handmatige draadsnijsequentie.
| Specificatie | Bereik / details |
|---|---|
| Diameterbereik | #0 tot 2"+; metrisch M1,6 tot M50+ beschikbaar |
| Aansnijdingsprofiel | 1 tot 2 conische aansnijdingsdraden; nasnijdaansnijding |
| Draadvormen | UNC, UNF, metrisch, NPT en speciale schroefdraad |
| Spaangroefgeometrie | Rechte groef, spiraalgroef of aangepaste nasnijdgeometrie |
| Schachttype | Standaard vierkant aandrijfgedeelte of recht cilindrisch |
| Tolerantie | GH- en H-klasse precisie-opties |
| Materiaal / coating | Het beste voor | Belangrijkste voordeel |
|---|---|---|
| HSS (snelstaal) | Zacht staal, messing en aluminium. | Taaiheid helpt afbrokkeling te voorkomen bij het hogere draaimoment van een korte aansnijding. |
| Kobalt (HSS-Co) | Roestvast staal, titanium en harde legeringen. | Verbeterde warmhardheid ondersteunt snijkantbehoud bij wrijving en verhoogde temperaturen. |
| TiAlN-/TiCN-coating | Hogere volumes industriële productie. | Lagere wrijving kan vreetvorming helpen verminderen bij het snijden in besloten blinde gaten. |
HSS biedt taaiheid voor algemene materialen, kobalt verbetert de warmhardheid bij veeleisende legeringen, en TiAlN- of TiCN-coatings kunnen wrijving en vreetvorming verminderen bij productiegebruik.
Gebruiken synchrone tapcycli en gecontroleerde diepte voor het afwerken van schroefdraad in blinde gaten.
Houden de tap vast in een revolver of meelooppinol voor axiale draadbewerking in blinde gaten.
Bieden de laatste handmatig gecontroleerde doorgang in een traditionele meervoudige tapsequentie.

Verlengt bruikbare inwendige schroefdraad tot dicht bij de bodem van niet-doorgaande holten.
Werkt blinde boutgaten en interne kanalen af waar een gecontroleerde draaddiepte vereist is.
Bereidt blinde interne poorten voor die substantiële draadaangrijping voor bevestigingsmiddelen vereisen.
Volgt de voorboor en voorsnijdtap in een gecontroleerd bewerkingsproces voor blinde gaten.
Dit is over het algemeen niet geschikt omdat de aansnijding van 1 tot 2 draden de startbelasting concentreert en beperkte geleiding biedt. Begin met een voorsnijd- of middensnijdtap, tenzij het gereedschap en het proces specifiek hiervoor zijn ontworpen.
Een gangbare sequentie gebruikt een correct gedimensioneerde voorboor, een voorsnijd- of middensnijdtap om de draad te starten, en een nasnijdtap om volledige schroefdraad dichter bij de holtebodem te verlengen.
Gebruik nauwkeurige gatdiepte- en tapdieptecontrole, voorzie spaanruimte, gebruik geschikt snij-olie, verwijder spanen indien nodig, en forceer de tap niet tegen de gatbodem.
Spiraalgroeven trekken spanen naar de gatingang en worden gewoonlijk gekozen voor blinde gaten in langspanig materiaal. Rechte groeven houden spanen vast in de groefvalleien en kunnen vaker verwijdering vereisen.
Toepassingsspecifieke ontwerpen kunnen aangepaste spoeden, aansnijdingen, spaangroefgeometrie, schachtafmetingen, koelmiddeltoevoer en coatings omvatten.
Bauron biedt ontwerp- en engineeringondersteuning voor maatwerkdraadgeometrieën, aansnijdingen, spaangroefvormen, schachtconfiguraties en toepassingsspecifieke coatings. Deel de diepte van het blinde gat, het werkstukmateriaal en de procescondities voor technische beoordeling.
Neem contact op met engineering