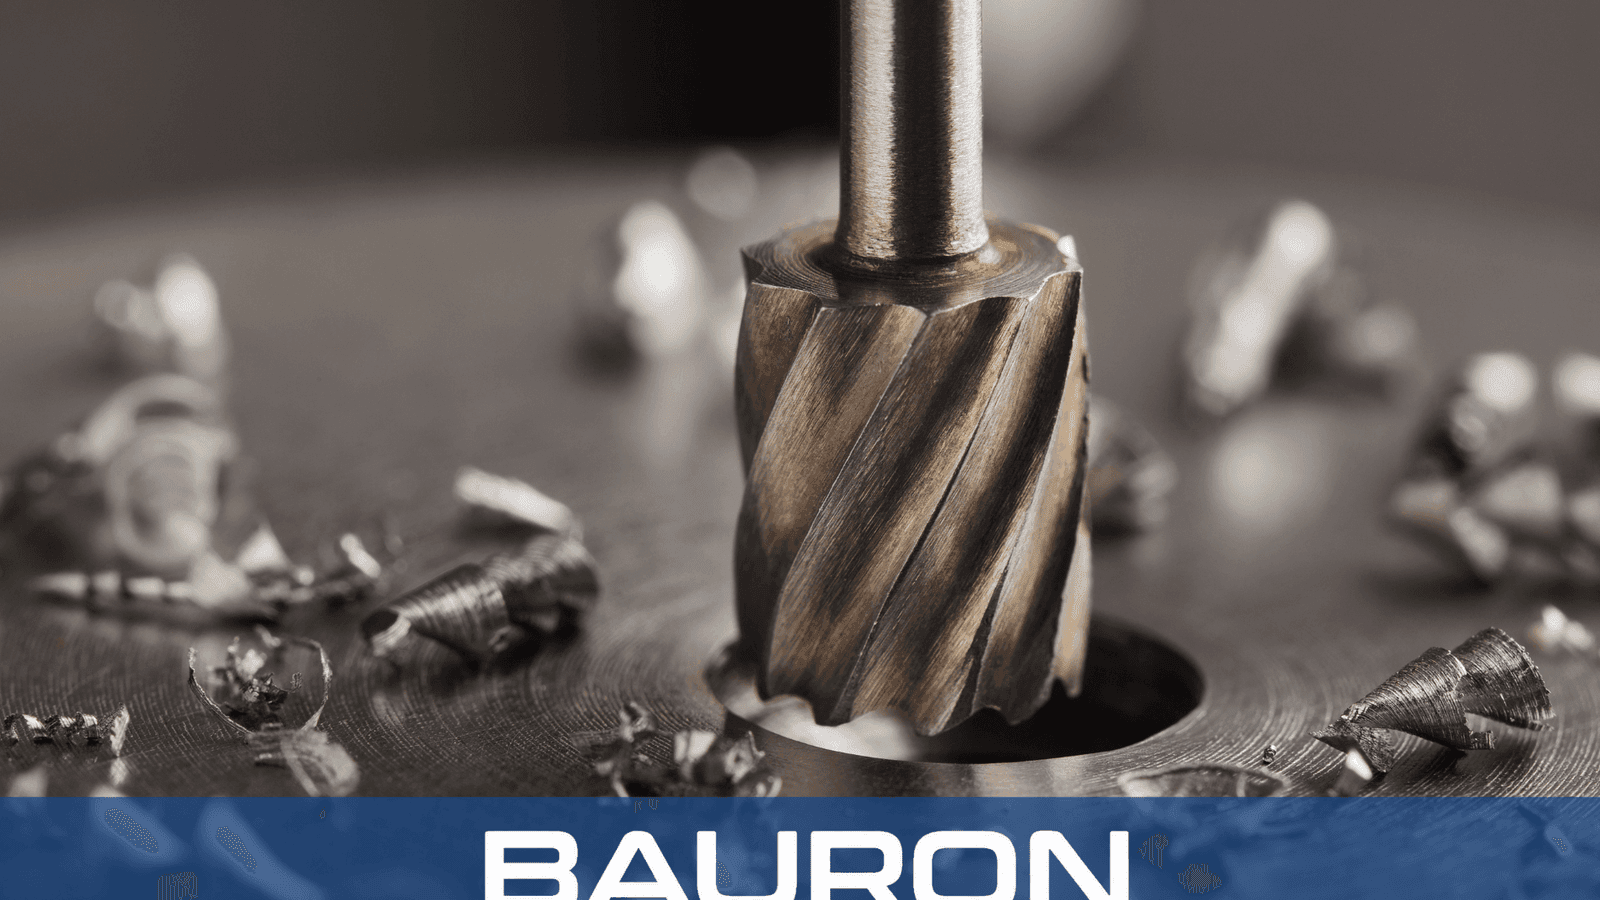
Spiraalvormige afschuiving
Schuine snijkanten grijpen progressief in op de boringwand ter ondersteuning van de gatrondheid en vermindering van trillingen wanneer de snijcondities geschikt zijn.


Een spiraalgroefruimer is een precisiesnijgereedschap voor gatafwerking waarvan de groeven onder een hoek staan ten opzichte van de gereedschapsas. De spiraalvormige snijkanten scheren progressief en kunnen spiebanen, dwarsgaten en andere interne onderbrekingen overbruggen met minder neiging tot vastlopen dan rechte groeven.
Schuine snijkanten grijpen progressief in op de boringwand ter ondersteuning van de gatrondheid en vermindering van trillingen wanneer de snijcondities geschikt zijn.
Spiraalgroeven overspannen spiebanen, dwarsgeboorde oliepoorten en axiale sleuven om vastlopen van de snijkant te verminderen.
Linksdraaiende spiraalgroeven duwen spanen naar voren in doorlopende gaten, terwijl rechtsdraaiende spiraalgroeven spanen terugtrekken uit blinde gaten.
Geslepen cilindrische snijkanten brengen de boringwand op maat en werken deze af terwijl de snijkanten het resterende materiaal verwijderen.

Spiraalgeometrie verdeelt snijdruk om trillingen en vibratie te helpen beperken.
Toepassingsafgestemd gereedschap kan oppervlakteafwerkingen van Ra 0,4–0,8 μm nastreven terwijl gatrondheid en rechtheid worden ondersteund.
Schuine groeven overbruggen spiebanen en dwarsgaten om vastlopen, snijkantschade en krassen te verminderen.
Spiraalgroeven leiden spanen weg van de actieve snijzone om de afgewerkte boringwand te helpen beschermen.
Geslepen volhardmetaal of HSS-Co substraten bieden snijkantbestendigheid voor productiematig ruimen.
| Specificatie | Bereik / details |
|---|---|
| Diameterbereik | 0,040" tot 1-1/2"+; metrisch 1,0 mm tot 38 mm+ beschikbaar |
| Spiraalgroefstijlen | Linksdraaiende spiraal voor doorlopende gaten of rechtsdraaiende spiraal voor blinde gaten |
| Tolerantieklasse | H7, H8 of aangepaste +0,0001" / -0,0000" limieten |
| Aantal groeven | 3, 4, 6 of 8 spiraalgroeven, afhankelijk van de boringdiameter |
| Schachtstijlen | Recht cilindrisch, morsekegel of versterkte CNC-schacht |
| Bewerkingstype | Precisiegate op maat brengen, afwerken en onderbroken-boringbewerking |
| Materiaal / coating | Het beste voor | Belangrijkste voordeel |
|---|---|---|
| Volhardmetaal | Roestvast staal, titanium, gehard staal en gietijzer. | Hoge stijfheid beperkt doorbuiging en ondersteunt nauwkeurige diameterbeheersing in stabiele opstellingen. |
| HSS-Co (kobalt) | Middelgroot-volume werk, onderbroken sneden en ductiel staal. | Schokbestendigheid helpt afbrokkeling van de snijkant tijdens onderbroken doorgangen te verminderen. |
| TiAlN / AlTiN-coating | Gelegeerd staal, roestvast staal en hogetemperatuurlegeringen. | Thermische hardheid beschermt snijkanten tegen hitte en abrasieve slijtage. |
| DLC / ZrN-coating | Aluminiumlegeringen, koper, messing en non-ferro kunststoffen. | Laagwrijvingsoppervlakken helpen vastvreten en opgebouwde snijkant te verminderen. |
Volhardmetaal benadrukt stijfheid en slijtvastheid, HSS-Co voegt taaiheid toe voor onderbroken sneden, en de genoemde coatings adresseren hitte, slijtage, wrijving of materiaaladhesie wanneer afgestemd op het werkstuk.
Ondersteunen geautomatiseerde precisie-gatafwerkingsroutines op 3-, 4- en 5-assige machines.
Gebruiken aangedreven of stationaire gereedschapsstations voor axiaal ruimen van kleine gedraaide onderdelen.
Bieden gecontroleerde opstellingen voor gereedschapmakerij, opspanmiddel- en matrijsgatbewerking.

Ruimt gaten met dwarsgeboorde oliepoorten, spiebanen en kruisende interne kanalen.
Werkt paspengaten, lagerjournalen en klepboringen af op gespecificeerde toleranties.
Werkt boringen af in hydraulische klepblokken waar spaanbeheersing en boringgeometrie belangrijk zijn.
Bereidt montagegaten voor structurele bussen en actuatoren voor.
Spiraalgroeven grijpen progressief in en overbruggen dwarsgaten, spiebanen en onderbroken sneden met minder neiging tot vastlopen, wat gatrondheid en oppervlakteafwerking ondersteunt.
Kies een linksdraaiende spiraal met rechtse snit voor doorlopende gaten om spanen naar voren te duwen. Kies een rechtsdraaiende spiraal voor blinde gaten om spanen terug naar de ingang te trekken.
Een startrichtlijn is circa 2% tot 3% van de gatdiameter, zoals 0,010" tot 0,015" bij een 0,500" gat. De uiteindelijke overmaat dient te worden gevalideerd voor het materiaal, de diameter en de opstelling.
Microkorrelig volhardmetalen gereedschap met TiAlN- of AlTiN-coatings kan worden gespecificeerd voor voorgehard staal en nikkellegeringen in het aangegeven bereik van 55–60 HRC, afhankelijk van het werkstuk en het proces.
Aangepaste opties omvatten niet-standaard diameters, spiraalhoeken, aansnitlengtes, verlengde schachten en slijtcoatings op basis van fabricagetekeningen.
Bauron biedt ontwerp- en engineeringondersteuning voor aangepaste geometrie, spiraalrichting, groefconfiguratie, substraat en coatingselectie. Deel de boringafmetingen, onderbrekingen, werkstukmateriaal en afwerkingsvereisten voor beoordeling.
Neem contact op met engineering