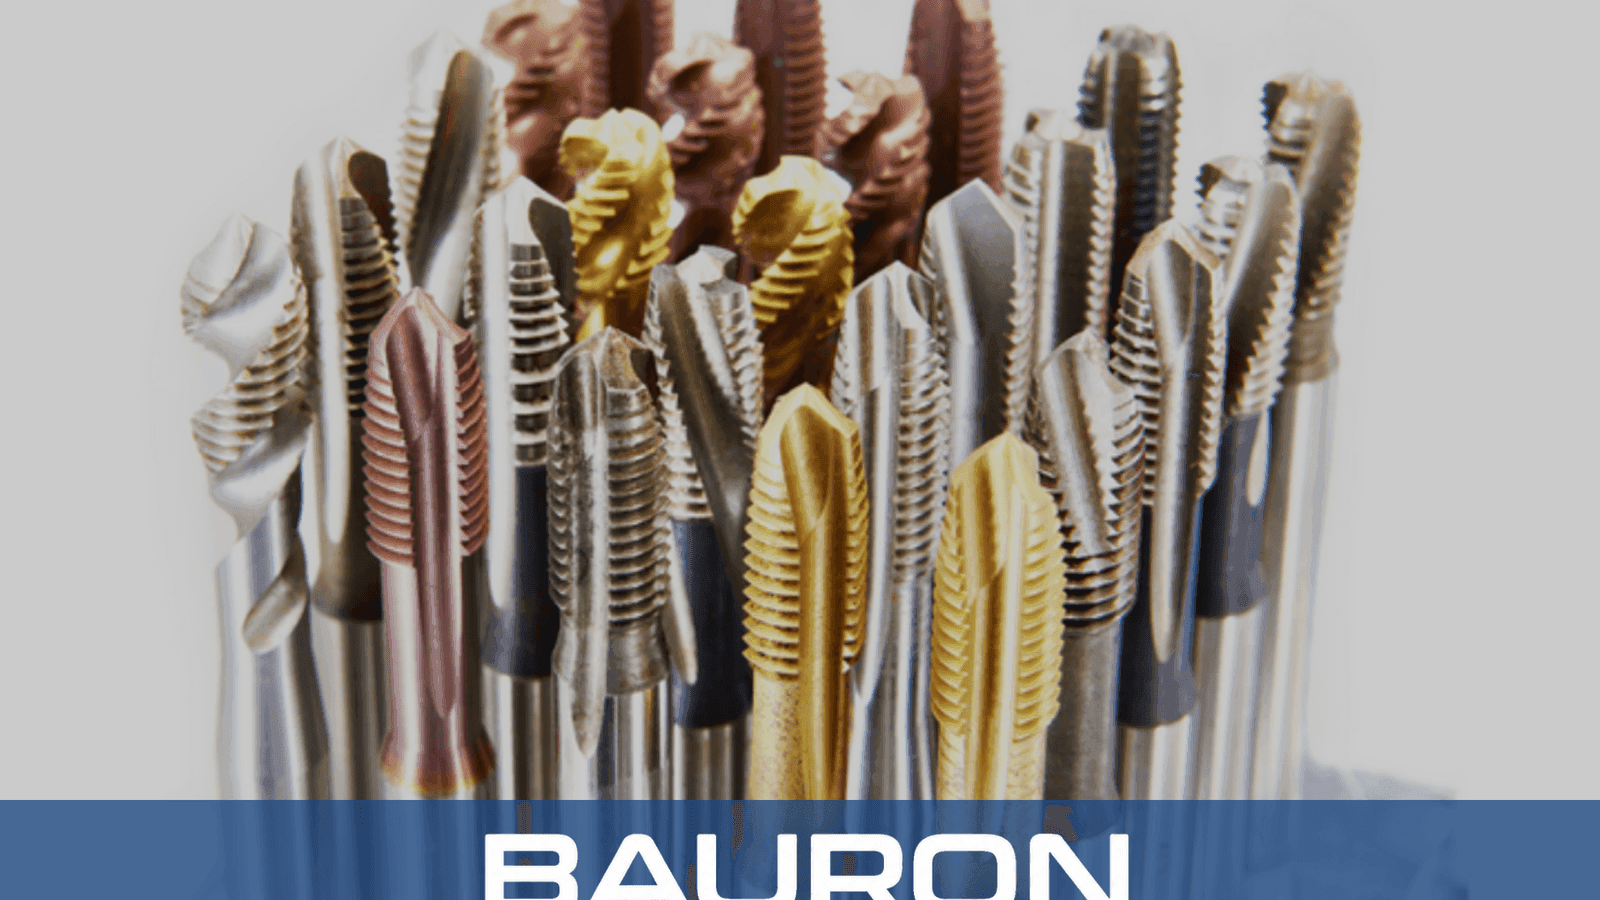
Spiraalvormige spaanafvoer
Schuine spaangroeven leiden doorlopende spanen naar boven terwijl de tap roteert en vordert.


Spiraalgroeftappen zijn inwendige draadsnijgereedschappen die primair zijn ontworpen voor blinde gaten. Hun doorlopende spiraalvormige spaangroeven verspanen materiaal en transporteren spanen terug naar de gatingang in plaats van vooruit het gereedschap in de holte te duwen.
Schuine spaangroeven leiden doorlopende spanen naar boven terwijl de tap roteert en vordert.
Spanen worden naar de ingang getransporteerd in plaats van zich op te hopen bij de bodem van het blinde gat.
Spiraalvormige snijkanten snijden ductiele materialen terwijl het inwendige draadprofiel wordt gevormd.
Het verwijderen van spanen uit de holte behoudt ruimte onder de tap voor gecontroleerde draaddiepte.

Spiraalvormige spaangroeven trekken spanen uit blinde gaten en kunnen compressie bij de holtebodem verminderen.
Toepassingsspecifieke spiraalvormen ondersteunen gecontroleerde geautomatiseerde tapcycli.
Spiraalvormige snijkanten kunnen schone draadoppervlakken produceren wanneer geometrie en snijcondities zijn afgestemd op het materiaal.
De keuze van de spiraalhoek balanceert spaantransport, snijkantsterkte en spaangroefruimte voor het werkstukmateriaal.
Aangepaste nasnijd- en middensnijdaansnijdingen bieden verschillende balansen van startgeleiding en draadbereik in blinde gaten.
| Specificatie | Bereik / details |
|---|---|
| Diameterbereik | #0 tot 2"+; metrisch M1,6 tot M50+ beschikbaar |
| Spiraalhoek | 15° langzame spiraal tot 45°+ snelle spiraal |
| Aansnijdingsprofiel | Aangepaste nasnijdaansnijding, 2 tot 3 draden; of middensnijdaansnijding, 3 tot 5 draden |
| Draadvormen | UNC, UNF, metrisch, NPT en maatwerkspoedprofielen |
| Schachttype | Standaard vierkant aandrijfgedeelte of recht cilindrisch |
| Tolerantie | GH- en H-klasse precisie-opties |
| Materiaal / coating | Het beste voor | Belangrijkste voordeel |
|---|---|---|
| HSS-E (kobalt) | Roestvast staal, gelegeerd staal en titanium. | Warmhardheid helpt de snijkant te behouden in taaie, ductiele materialen. |
| Volhardmetaal | Materialen met hoge hardheid en stabiele productie-opstellingen. | Stijfheid en slijtvastheid ondersteunen machinaal tappen op hoge snelheid wanneer uitlijning is gecontroleerd. |
| TiAlN-/CrN-coating | Roestvast staal, geselecteerde aluminiumtoepassingen en droge of beperkt gesmeerde processen. | Lagere wrijving kan materiaalopbouw verminderen, afhankelijk van de compatibiliteit van coating en werkstuk. |
Kobalt HSS-E combineert taaiheid en warmhardheid, volhardmetaal voegt stijfheid en slijtvastheid toe in stabiele opstellingen, en TiAlN- of CrN-coatings kunnen de wrijving verlagen wanneer afgestemd op het werkstuk.
Gebruiken synchrone tapcycli en gecontroleerde spaanafvoer voor schroefdraad in blinde gaten.
Monteren tappen in aangedreven gereedschaps- of axiale revolvers voor draadbewerking van blinde gaten in gedraaide werkstukken.
Bieden herhaalbare voorwaartse en achterwaartse beweging in specifieke productieapparatuur.

Snijdt inwendige schroefdraad in niet-doorgaande gaten terwijl spanen naar de ingang worden geleid.
Verwerkt materialen zoals roestvast staal, aluminium en constructiestaal die doorlopende spanen kunnen vormen.
Op de toepassing afgestemde geometrie kan dwarsgaten of spiebanen in blinde holten doorkruisen met verminderde spaanophoping.
Integreert met synchrone machinale tapcycli waarbij snelheid, voeding, koelmiddel en omkering worden gecontroleerd.
Kies spiraalgroefgeometrie voor blinde gaten omdat deze spanen naar de ingang trekt. Spiraalpunttappen duwen spanen vooruit en zijn over het algemeen bedoeld voor doorgaande gaten.
Hogere spiraalhoeken rond 40° tot 45° kunnen de afvoer van lange spanen uit zachtere ductiele materialen bevorderen. Lagere hoeken rond 15° tot 30° bieden een sterkere snijkant voor taaiëre materialen. Bevestig de keuze aan de hand van de specifieke legering en het proces.
Handmatig gebruik is in sommige gevallen mogelijk, maar over het algemeen minder geschikt dan machinebesturing omdat de diepe spaangroeven de kerndoorsnede verkleinen en handmatige uitlijning zijbelasting kan veroorzaken.
Mogelijke oorzaken zijn onvoldoende spaangroefcapaciteit, een ongeschikte spiraalhoek, ontoereikende smering of koelmiddeltoevoer, een te kleine voorboring, overmatige diepte of spaanophoping.
Toepassingsspecifieke opties omvatten aangepaste spiraalhoeken, spoeden, aansnijdingen, koelmiddelkanalen door het gereedschap, schachtafmetingen, substraten en coatings.
Bauron biedt ontwerp- en engineeringondersteuning voor maatwerkdraadgeometrie, spiraalhoek, spaangroefcapaciteit, koelmiddeltoevoer, substraat en coatingselectie. Deel de afmetingen van het blinde gat, het werkstukmateriaal en de cyclusvereisten voor technische beoordeling.
Neem contact op met engineering