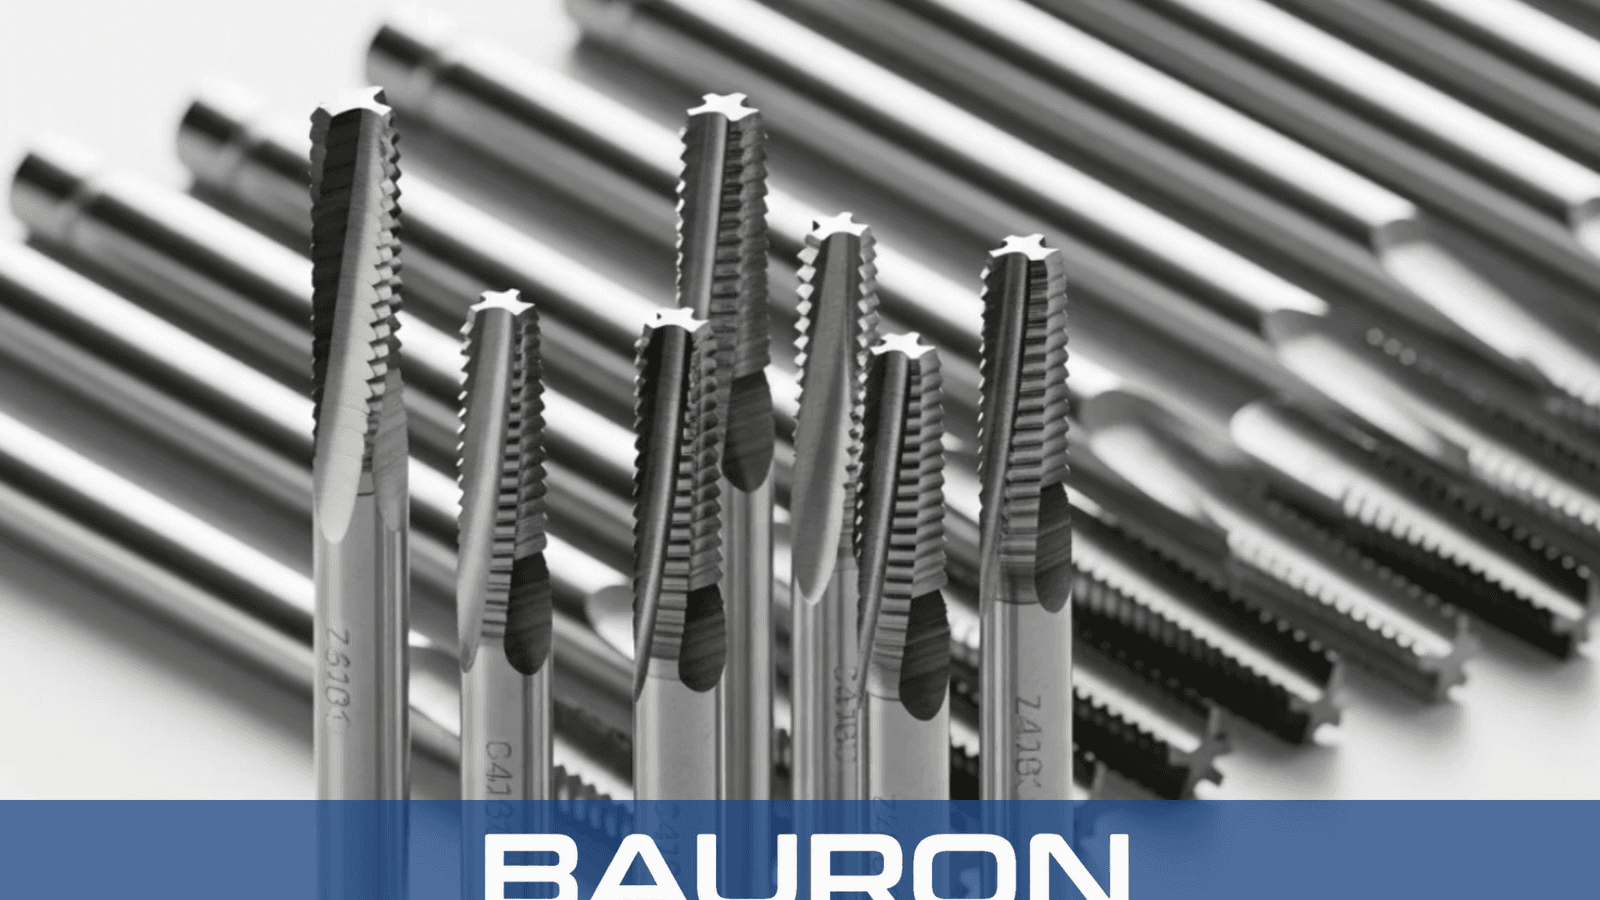
Eenvoudige intrede
De smalle begintanden geleiden de tap in het voorgeboorde gat en helpen beknelling of kruisdraad te voorkomen.


Voorsnijdtappen zijn draadsnijgereedschappen met een lange, geleidelijke aansnijding over de eerste 7 tot 10 draden. Vaak als eerste gebruikt in een driedelige tappenset, verdeelt de conische aansnijding de snijbelasting over meerdere tanden en vermindert het draaimoment dat nodig is om een inwendige schroefdraad te starten.
De smalle begintanden geleiden de tap in het voorgeboorde gat en helpen beknelling of kruisdraad te voorkomen.
Elke opeenvolgende tand snijdt iets dieper in de wand naarmate het gereedschap vordert.
De verlengde aansnijding helpt de tap uitgelijnd te houden met de gatas.
Rechte groeven, spiraalpunten of spiraalgroeven voeren spanen af van de actieve snijkanten, afhankelijk van de gekozen geometrie.

Een aansnijding van 7 tot 10 draden verdeelt de snijbelasting en maakt de eerste snede gemakkelijker te controleren.
De geleidelijke aansnijding helpt de tap te centreren langs de as van het voorbereide gat.
Het verdelen van de snede over meer tanden kan het breukrisico verminderen wanneer geometrie en bewerkingscondities correct zijn gekozen.
Geschikte kwaliteiten en geometrieën kunnen aluminium, zacht staal, roestvast staal en gietijzer bewerken.
Spoed, diameter, spaangroefgeometrie, schachtlengte en koelmiddeltoevoer kunnen worden gespecificeerd voor toepassingsspecifieke schroefdraad.
| Specificatie | Bereik / details |
|---|---|
| Diameterbereik | #0 tot 2"+; metrisch M1,6 tot M50+ beschikbaar |
| Aansnijdingsprofiel | 7 tot 10 conische aansnijdingsdraden; 4° tot 5° conische hoek |
| Draadvormen | UNC, UNF, metrisch, NPT, BSPT en maatwerkspoed |
| Spaangroefgeometrie | Rechte groef, spiraalpunt of spiraalgroef |
| Schachttype | Standaard vierkant aandrijfgedeelte of recht cilindrisch |
| Tolerantie | GH- en H-klasse precisie-opties |
| Materiaal / coating | Het beste voor | Belangrijkste voordeel |
|---|---|---|
| HSS (snelstaal) | Zacht staal, messing, aluminium en algemeen tappen. | Slagvastheid helpt afbrokkeling te voorkomen bij handmatig en machinaal gebruik. |
| Kobalt (HSS-Co) | Roestvast staal, titanium en hogetemperatuurlegeringen. | Verbeterde warmhardheid helpt de snijkant te behouden bij verhoogde temperaturen. |
| TiN-/TiAlN-coating | Hogere volumes CNC-productie. | Toegevoegde oppervlaktehardheid en lagere wrijving kunnen vreetvorming aan de draadsnijkanten verminderen. |
HSS biedt taaiheid voor algemeen tappen, kobalt verbetert de warmhardheid bij veeleisende legeringen, en TiN- of TiAlN-coatings kunnen wrijving en vreetvorming verminderen bij productiegebruik.
Gebruiken synchrone tapcycli voor herhaalbare draadproductie in doorgaande gaten.
Houden tappen vast in meelooppinolen of aangedreven gereedschapsrevolveren voor axiale inwendige draadbewerking.
Gebruiken geschikte taphouders om diepte en uitlijning te controleren.
Bieden directe bediening voor geleidelijk handmatig draadstarten.

Snijdt inwendige schroefdraad in open gaten waar de lange aansnijding ruimte heeft om door het werkstuk te passeren.
Creëert uitgelijnde begindraden voordat een middensnijdtap of nasnijdtap een bewerking in een blind gat voortzet.
Vermindert de aanvangssnijkracht bij het starten van schroefdraad in hoogtrekke legeringen met op de toepassing afgestemde geometrie en snijcondities.
Geschikt voor handtapsleutels en gecontroleerde machinale tapcycli.
De lengte van de aansnijding is het belangrijkste verschil. Voorsnijdtappen hebben doorgaans 7 tot 10 aansnijdingsdraden, middensnijdtappen 3 tot 5, en nasnijdtappen 1 tot 2 voor het tappen dicht bij de bodem van een blind gat.
Een voorsnijdtap laat door de lange aansnijding meerdere onvolledige draden achter bij de bodem. Een middensnijdtap en vervolgens een nasnijdtap kunnen worden gebruikt wanneer volledige draadprofielen dichter bij de bodem vereist zijn.
Maatwerkvormen zijn nuttig voor niet-standaard spoeden, ongebruikelijke draadprofielen, verlengde schachten, gespecialiseerde spaangroefvormen of koelmiddeltoevoer door het gereedschap.
Ze kunnen geschikt zijn wanneer substraat, geometrie, coating, smering, snelheid en voorboordiameter zijn afgestemd op de roestvast staal-kwaliteit. De lange aansnijding helpt de snijbelasting te verdelen.
Toepassingsspecifieke opties omvatten draadgeometrie, spoed, schachtbereik, spaangroefontwerp, hardmetalen constructie, coatings en koelmiddeltoevoer.
Bauron biedt ontwerp- en engineeringondersteuning voor maatwerkdraadgeometrieën, spaangroefvormen, schachtconfiguraties en toepassingsspecifieke coatings. Deel het werkstukmateriaal, de draadvereisten en de procescondities voor technische beoordeling.
Neem contact op met engineering